QUY TRÌNH SẢN XUẤT DÂY ĐAI THÉP MẠ KẼM TIÊU CHUẨN
Quy trình sản xuất dây đai thép mạ kẽm là một hệ thống công nghệ khép kín và phức tạp, biến những cuộn phôi thép thô thành các sợi băng đai có khả năng chịu lực nén hàng tấn mà không bị giòn gãy hay bong tróc lớp bảo vệ. Dưới đây là các bước sản xuất chuẩn công nghiệp theo phương pháp Mạ kẽm trước – Xẻ băng sau, phương pháp phổ biến nhất hiện nay nhờ tối ưu hóa chi phí và năng suất cao.
Tuyển chọn phôi thép đầu vào
Nhà máy lựa chọn phôi thép cuộn cán nóng hoặc cán nguội chất lượng cao (thường là thép carbon thấp hoặc trung bình kết hợp mangan). Thành phần hóa học của phôi thép phải được kiểm soát nghiêm ngặt nhằm tạo ra sự cân bằng hoàn hảo giữa độ cứng đạt chuẩn và độ dẻo dai cần thiết khi uốn gập thắt đai.
Làm sạch bề mặt (Tẩy gỉ)
Để lớp mạ kẽm có thể bám dính chắc chắn vào cốt thép, cuộn phôi thép khổ lớn sẽ trải qua quá trình làm sạch cơ học và hóa học tuyệt đối:
Tẩy dầu mỡ: Cuộn thép được ngâm qua bể xút kiềm để khử sạch dầu mỡ hữu cơ bám trên bề mặt từ quá trình cán luyện.
Tẩy gỉ axit: Tiếp tục đi qua bể axit loãng (HCl hoặc ) để tẩy sạch hoàn toàn các oxit sắt và tạp chất bám bên ngoài. Rửa nước và sấy khô: Cuộn thép được rửa sạch bằng nước áp lực cao và sấy khô hoàn toàn để chuẩn bị cho công đoạn mạ.
Mạ kẽm cuộn khổ lớn (Trọng tâm công nghệ)
Băng thép khổ rộng (thường từ 1m – 1.2m) được đưa vào hệ thống mạ liên tục:
Mạ kẽm nhúng nóng:
Băng thép chạy qua bể kẽm nóng chảy ở nhiệt độ khoảng 450 độ .Kẽm lỏng phản ứng với sắt tạo thành các lớp hợp kim kẽm-sắt liên kết chặt chẽ, tạo lớp phủ dày dặn, chuyên dụng cho hàng hóa lưu kho ngoài trời.
Mạ kẽm điện phân:
Sử dụng phản ứng điện hóa để phủ một lớp kẽm mỏng lên bề mặt. Phương pháp này giúp bề mặt dây đai thành phẩm có độ sáng bóng cao và tính thẩm mỹ vượt trội.
Xẻ băng (Cắt dải thép theo quy cách)
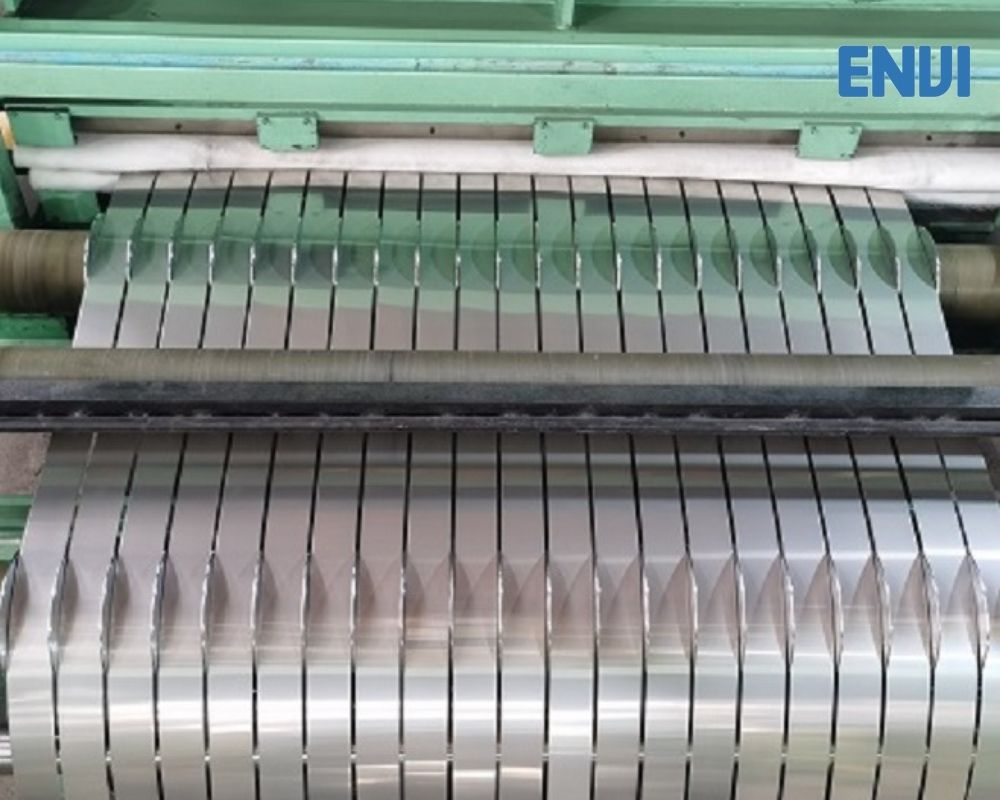
Cuộn tôn mạ kẽm khổ lớn sau khi làm nguội sẽ được chuyển sang hệ thống máy xẻ băng kỹ thuật số: Trục dao đĩa hợp kim siêu cứng sẽ chia nhỏ cuộn tôn thành các dải thép có bản rộng chính xác theo yêu cầu (phổ biến nhất là 16mm, 19mm, 25mm, 32mm).
Lưu ý: Do cắt dọc từ cuộn lớn, hai bên đường mép cạnh của dây đai sẽ lộ ra lõi thép nguyên bản. Tuy nhiên, nhờ cơ chế “Bảo vệ hy sinh” của kẽm, lớp kẽm ở hai mặt phẳng của dây sẽ tự động nhường điện tử để bảo vệ phần mép cắt này khỏi bị ăn mòn nhanh chóng.
Xử lý nhiệt (Ủ mềm) và Bo cạnh dây đai Xử lý nhiệt
Các sợi dây đai sau khi xẻ được đưa qua lò ủ nhiệt điện trở hoặc cảm ứng từ nhằm khử ứng suất dư phát sinh trong quá trình cán cắt. Bước này giúp tăng tính đàn hồi, giúp dây đạt độ giãn dài lý tưởng để khi siết chặt không bị gãy gập.
Bo mép cạnh: Các cạnh sắc nhọn tạo ra từ máy xẻ băng sẽ được mài nhẵn hoặc bo tròn nhẹ. Công đoạn này vừa bảo vệ an toàn cho công nhân khi thao tác đóng hàng, vừa tránh làm rách, xước bao bì của kiện hàng.
Phủ sáp chống ma sát và Cuộn thành phẩm Phủ sáp bảo vệ
Dây đai được phun một lớp sáp mỏng đặc biệt lên bề mặt. Lớp sáp này vừa có tác dụng giảm ma sát giúp các loại máy siết đai vận hành trơn tru, vừa tăng cường khả năng chống ẩm tuyệt đối khi lưu kho.
Cuộn dây:
Máy quấn tự động thu dây đai thành các cuộn tròn theo quy cách trọng lượng tiêu chuẩn (thường là 25kg/cuộn hoặc 50kg/cuộn).
Đóng gói
Toàn bộ cuộn đai được bọc một lớp màng PE dẻo bên ngoài để cách ly độ ẩm môi trường trước khi xếp lên pallet xuất kho. Nếu bạn muốn hoàn thiện hơn cho tài liệu hoặc bài viết của mình, hãy cho tôi biết nếu bạn cần: Viết thêm phần Ứng dụng thực tế của loại dây đai này vào bài viết. Bổ sung Bảng so sánh chi tiết giữa phương pháp mạ trước và mạ sau khi xẻ băng. Thêm đoạn văn hướng dẫn bảo quản dây đai mạ kẽm trong kho bãi để tránh bị gỉ sét phần mép cắt.